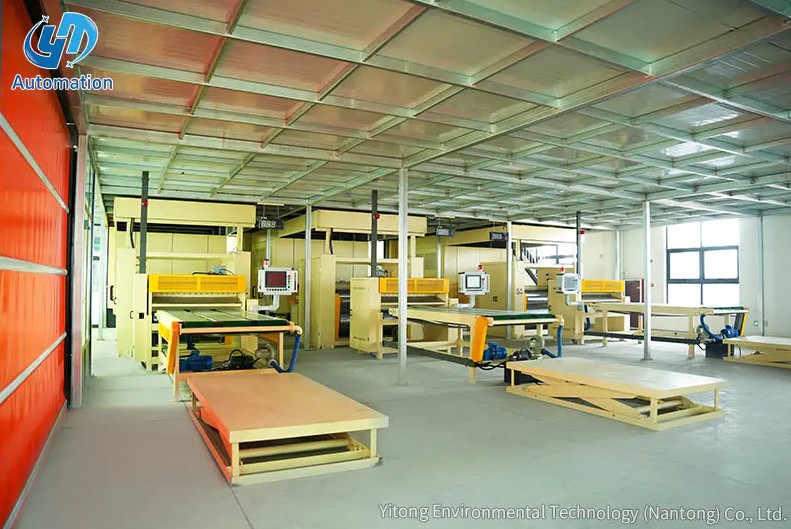
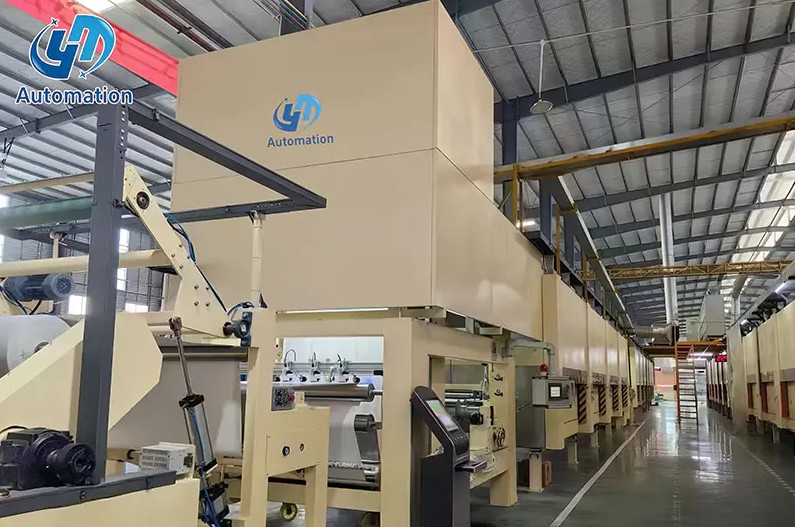
Imaginează-ți o linie de impregnare de mare viteză care rulează continuu pentru două schimburi. Bobina de desfășurare se golește, hârtia este saturată și acoperită, iar cuptoarele de uscare își fac treaba. Apoi, foaia finită ajunge la capătul liniei, unde o stivă trebuie să fie formată rapid, uniform și fără deteriorarea marginilor. Acesta este momentul în care un sistem automat de stivuire decide dacă întreaga linie își poate păstra rezultatul promis.
Concluzia este simplă: automatizarea ar trebui evaluată atunci când viteza liniei depășește ritmul confortabil de manipulare manuală, deoarece alinierea greșită a stivei și ridicarea repetitivă sunt surse comune ale pierderilor ulterioare de producție. Secțiunile de mai jos acoperă secvența de lucru, alegerile componentelor, indicatorii de performanță și considerațiile privind integrarea. Fiecare secțiune utilizează date tipice de producție pentru a face comparația mai concretă.
Un sistem automat de stivuire este o unitate programabilă care primește panouri sau foi de la un transportor de alimentare și le plasează într-o grămadă îngrijită, palet sau magazin. Poate fi un cadru portal cu dispozitive de ridicare cu vid, un robot cu o singură coloană cu o prindere sau o platformă de ridicare care cooperează cu un transportor. Filul comun este că secvența este controlată de un PLC sau controler industrial, nu de un operator. Sistemul folosește senzori pentru a detecta materialul, un mecanism de poziționare pentru a-l muta și un controler pentru a coordona mișcarea cu linia din amonte. Aceste sisteme sunt utilizate oriunde produsele plate trebuie stivuite rapid, fără a le deteriora suprafața.
Secvența de operare urmează același model logic pe aproape fiecare mașină. Un senzor de la intrare detectează marginea anterioară și lățimea foii. Controlerul calculează apoi poziția țintă pe baza modelului de stivă prestabilit. Sistemul de aspirare sau prindere ridică foaia, iar axa de mișcare o duce la punctul de cădere. Modelul este menținut prin ajustarea punctului de depunere pentru fiecare ciclu. În cele din urmă, măsurarea înălțimii stivei este verificată după un număr prestabilit de piese.
Momentul este critic. Dacă controlerul așteaptă prea mult între cicluri, linia din amonte se oprește. Dacă se mișcă prea repede, foaia se poate balansa și ateriza decalată. De aceea, rigiditatea cadrului, zona de prindere și profilul de accelerație contează la fel de mult ca viteza maximă.
Vitezele liniilor diferite, dimensiunile panourilor și dispozițiile podelei duc la configurații diferite. Alegerea corectă nu se referă la preferința mărcii, ci la care aspect cinematic oferă cel mai scurt ciclu cu cost acceptabil. Tabelul de mai jos compară cele mai comune tipuri găsite în liniile de prelucrare a cartonului și a hârtiei.
| Tip de sistem | Mișcarea axei principale | Aplicație tipică | Interval de timp al ciclului |
|---|---|---|---|
| Stivuitor de panouri tip portal | Axele X și Z de deasupra capului | Panouri late, scânduri de mobilier | 12-18 secunde pe ciclu |
| Paletizor robot cu o singură coloană | Braț rotativ cu prindere | Spații compacte și modele variate | 15-25 de secunde pe ciclu |
| Platformă de ridicare și stivuire | Ridicator vertical plus transportor | Stive de hârtie decorativă, linii de impregnare | 20-35 de secunde pe ciclu |
| Stivuitor pe benzi transportoare | Transfer orizontal cu buncăr de grămadă | Foi ușoare și linii continue | 25-45 de secunde pe ciclu |
 Platformă de stivuire cu capacitate de 3 tone pentru linii decorative de hârtie Acest stivuitor tip platformă este prezentat ca o alegere practică pentru liniile de hârtie decorativă, oferind o capacitate de ridicare de 3 tone care acceptă o integrare mai simplă cu sistemele de producție existente controlate de PLC. Vizualizare produs →
Când se compară tipuri, viteza nominală este doar un punct de plecare. Durata reală a ciclului depinde de greutatea foii, de fiabilitatea de prindere și de cât de repede poate comunica PLC-ul cu uscătorul sau cutterul din amonte. Un stivuitor tip platformă devine adesea prima alegere pentru hârtie decorativă, deoarece este mai simplu de integrat. Dacă gama de produse se îndreaptă mai târziu către plăci mai mari, un sistem portal poate deveni o opțiune mai bună pe termen lung.
Odată ce cunoașteți modelul de mișcare, următorul pas este să comparați numerele, mai degrabă decât fotografiile de catalog. Trei parametri au cel mai puternic efect asupra productivității: timpul ciclului pe foaie, calitatea stivei la înălțimea maximă și cantitatea de atenție necesară operatorului. Graficul de mai jos arată performanța tipică indexată atunci când un stivuitor automat de tip portal înlocuiește stivuirea manuală pe o linie continuă.
Valorile indexate se bazează pe observații reale de producție. Stivuirea manuală este setată la 100 ca linie de bază comună. Stivuirea automată atinge de obicei 140 sau mai mult pentru viteza de procesare. Calitatea stivei se îmbunătățește deoarece fiecare ciclu utilizează aceleași coordonate și presiune. Chiar și în ceea ce privește eficiența muncii, linia automatizată poate funcționa cu un singur operator în loc de mai mulți. Acest lucru nu înseamnă că fiecare mașină va furniza aceste cifre, dar ele arată tipul de decalaj pe care un sistem bine integrat îl poate crea.
Un singur instantaneu al performanței este util, dar tendința asupra unei ture contează mai mult. Stivuirea manuală tinde să scadă după cea de-a treia oră, în special în cazul greutăților mari ale piesei. Un sistem automatizat menține o curbă de ieșire aproape plată. Graficul cu linii de mai jos compară numărul de foi stivuite pe oră la sfârșitul fiecărei ore într-o tură tipică de opt ore.
Diagrama cu linii ilustrează un model familiar. Linia automatizată rămâne între 44 și 47 de cicluri pe oră pe tot parcursul schimbului. Linia manuală începe la 38 de cicluri, dar scade sub 30 după a patra oră. Oboseala, pauzele de răcoare și presiunea de a ține pasul contribuie la curbă. Pentru o operațiune în două schimburi, decalajul acumulat ajunge la aproximativ 80 de coli pe linie. Acesta este motivul pentru care afirmațiile de debit bazate pe încercări scurte exagerează adesea performanța manuală.
Următoarea comparație se concentrează pe timpul mediu de ciclu pe stivă. Un ciclu mai scurt oferă liniei o marjă mai largă atunci când puterea uscătorului crește. Diagrama cu bare de mai jos compară stivuirea manuală, o platformă de ridicare, un paletizator cu o singură coloană și un stivuitor tip portal cu dimensiuni de foi similare.
Barele verticale arată timpul ciclului în secunde per stivă. Manipularea manuală durează aproximativ 45 de secunde, deoarece operatorul trebuie să se alinieze, să schimbe și să se oprească între foi. O platformă de ridicare reduce acest lucru la aproximativ 28 de secunde, asistând mișcarea verticală. Paletizatoarele cu o singură coloană îmbunătățesc valoarea la 22 de secunde, în timp ce sistemele de tip portal ajung la 18 secunde în condiții favorabile. Schimbul este că mașinile mai rapide au de obicei o amprentă mai mare și investiții mai mari. Selectarea sistemului potrivit depinde de câte secunde merită economisite în costul de producție.
Cel mai bun sistem de stivuire nu este întotdeauna cel mai rapid. Dacă linia rulează la viteză moderată și fabrica are spațiu limitat la podea, o platformă de ridicare compactă poate furniza puterea necesară cu un risc de instalare mai mic. Dacă gama de produse include plăci mari și modele complexe de stivuire, un stivuitor portal oferă mai multă flexibilitate. Graficul radar de mai jos compară două opțiuni comune în funcție de cinci criterii de selecție: efort de integrare, capacitate de încărcare utilă, flexibilitate, eficiență a spațiului și cost. Un scor mai mare înseamnă că opțiunea este mai ușoară sau mai puternică în acea dimensiune.
Graficul radar dezvăluie de ce nu există un câștigător universal. Platforma de ridicare are scoruri foarte mari la integrare și cost, ceea ce o face o alegere sigură pentru liniile de impregnare existente. Stivuitorul gantry câștigă în ceea ce privește capacitatea de încărcare utilă și flexibilitatea, ceea ce contează atunci când dimensiunile panourilor se schimbă frecvent. Eficiența spațiului este aproape, deoarece ambele formate necesită o zonă de ieșire. În termeni practici, decizia ar trebui să înceapă cu gama de dimensiuni ale foilor și spațiul liber disponibil. După ce aceste constrângeri sunt clare, scorurile rezolvă de obicei argumentul rapid.
Un sistem automat de stivuire poate fi planificat ca parte a unei linii noi sau adaptat pe una existentă. Cea mai ușoară cale este să selectați echipamentul care se potrivește cu înălțimea transportorului și cu semnalele de control ale liniei dvs. curente. Unitățile precum platforma de ridicare și stivuire se potrivesc bine după ieșirea unui uscător sau a unei secțiuni de tăiere, deoarece înlocuiesc poziția manuală a paletului cu o cursă verticală controlată. Pentru a îndepărta stiva finită, o platformă transportoare poate fi conectată la controlerul de linie. Când secvența este gestionată de un PLC, stivuitorul devine o altă axă a procesului de producție, mai degrabă decât o mașină independentă. Cu mai puțină intervenție manuală, întreaga linie atinge un ritm mai consistent.
Echipamentele din amonte influențează calitatea stivei mai mult decât se așteaptă majoritatea cumpărătorilor. Dacă tractorul sau unitatea de alimentare creează chiar și o mică variație de viteză, marginile stivei nu vor rămâne întinse. Designul transportorului de alimentare, lungimea de tăiere și zona de prindere trebuie discutate cu furnizorul de echipamente. Puteți consulta o discuție detaliată despre modul în care unitățile de tragere afectează eficiența generală în cadrul nostru analiza randamentului tractorului . Aceeași logică se aplică și pentru platforma transportoare care duce teancul terminat. Un set de componente bine asortat este ceea ce separă o linie rapidă de o linie netedă.
Un sistem automat de stivuire este o investiție logică atunci când manipularea manuală limitează capacitatea unei linii de producție. Începeți prin a măsura timpul curent al ciclului, calitatea stivei și costul operatorului. Apoi comparați tipurile și datele de performanță abordate în acest ghid. Echipamentul trebuie selectat pentru a se potrivi cu dimensiunile reale ale panoului, spațiul disponibil și arhitectura de control a liniei dumneavoastră. Atunci când aceste puncte sunt aliniate, automatizarea se plătește singură printr-un debit mai mare, o aliniere mai bună a stivei și o presiune mai mică a forței de muncă.
Contactaţi-ne
Produse recomandate
Să intrăm
Atingere
Yitong Environmental Technology (Nantong) Co., Ltd este un producător specializat în echipamente de impregnare.
Contactaţi-ne
Phone: +86-19555016088
Email: [email protected]
Add:La sud de Haiyan Road, la vest de Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, China