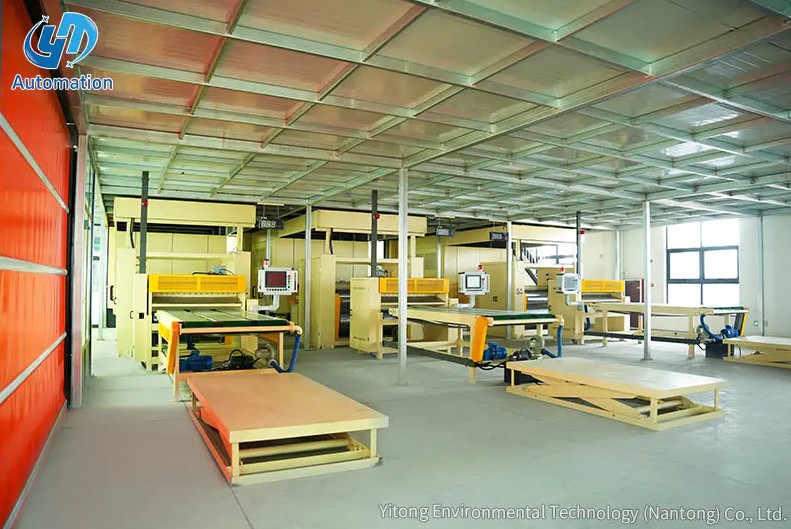
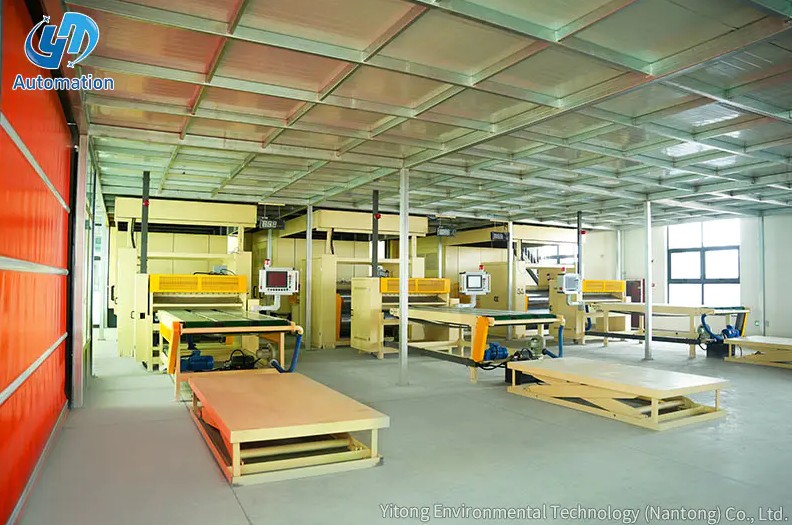
La sfârșitul multor linii de hârtie decorativă impregnate, o problemă se ascunde la vedere. Desfășuratorul se alimentează curat, stația de impregnare aplică rășina uniform, iar secțiunea de uscare menține o curbă stabilă de temperatură. Apoi, freza sincronă își termină ciclul și foile finite ajung la punctul de stivuire mai repede decât o echipă manuală. Viteza liniei imprimată pe plăcuța de identificare a mașinii nu mai este viteza reală de producție. Stația de stivuire a devenit blocaj, iar fiecare minut pierdut există o capacitate pe care linia nu o poate recupera niciodată. Pentru fabricile care prelucrează hârtie de bază decorativă industrială, decizia de a automatiza această stație este o decizie privind producția reală, nu despre comoditate.
O stație automată de stivuire primește foi tăiate de la tăietorul sau de la ultima secțiune de transportor, aliniază fiecare foaie pe marginile de referință fixe și plasează fiecare foaie pe o platformă de ridicare care coboară automat pe măsură ce stiva crește. Întregul ciclu se repetă fără acțiune continuă a operatorului, motiv pentru care stația este cel mai bine înțeleasă ca un înlocuitor mecanic pentru cea mai lentă lucrare manuală din linie. O stație bine proiectată efectuează cinci pași într-o secvență fixă:
Stațiile de acest fel sunt utilizate pe liniile care produc hârtie decorativă impregnată cu rășină, unde suprafața întărită nu trebuie să fie răzuită sau marcată prin frecare în timpul manipulării. Designul mecanic trebuie să prevină contactul de alunecare între foi, motiv pentru care toleranțele de aliniere și transfer contează la fel de mult ca și viteza.
Ieșirea totală a liniilor este determinată de pasul comun cel mai lent, iar în majoritatea fabricilor de hârtie decorativă, acel pas este stivuirea. Un tăietor sincron poate produce 25 până la 35 de coli pe minut la viteza normală a liniei. O echipă de stivuire manuală formată din două persoane, chiar și cu rotație regulată, rareori suportă mai mult de 9 până la 10 coli pe minut într-o tură completă. Distanța de ieșire dintre tăietor și stivuitor este de obicei mai mare decât distanța dintre orice altă pereche de mașini consecutive.
Diagrama cu bare compară debitul tipic de stivuire pentru trei moduri de operare. Stivuirea manuală atinge vârfuri de nouă coli pe minut atunci când doi lucrători cu experiență se rotesc în mod regulat. Un aranjament semi-automat cu ridicare asistată ajunge la aproximativ 18 foi pe minut. O stație complet automatizată susține 30 de coli pe minut fără pauze pentru oboseală sau rotație a schimburilor. Peste opt ore, acest decalaj este egal cu mai mult de 10.000 de coli pe schimb pe o linie care menține tăietorul complet alimentat. Prin urmare, stația de stivuire trebuie să fie dimensionată în funcție de gradul de tăiere, nu de ceea ce pot susține două perechi de mâini.
Fiabilitatea unei stații automate de stivuire depinde de cinci sisteme mecanice și de control care funcționează într-un ciclu scurt. Fiecare componentă are o toleranță specifică care determină dacă stația poate urmări freza oră după oră fără blocaje sau deteriorarea marginilor.
| Component | Funcția | Ce trebuie verificat |
|---|---|---|
| Transportor de primire | Transportă fiecare foaie de la tăietor în zona de aliniere la o viteză controlată | Gama de viteză se potrivește cu puterea tăietorului și materialul curelei nu zgârie foaia |
| Dispozitiv de aliniere laterală | Împinge fiecare coală împotriva opritoarelor de referință pentru a crea o margine consistentă | Toleranță de poziționare în 1 mm și un timp de ciclu sub 1,5 secunde |
| Mecanism de ridicare și transfer | Mută foaia aliniată pe stivă fără alunecare | Mișcare verticală lină și fără glisare care ar marca suprafața rășinii |
| Platformă de stivuire | Sprijină stiva în creștere și coboară automat | Înălțimea și greutatea maximă a stivei se potrivesc cu dimensiunea pachetului și accesul cu furca |
| Sistem de control PLC | Coordonează secvența, numără foile și comunică cu linia | Compatibilitate cu semnalele de linie existente și schimbarea simplă a rețetei |
Când evaluați un furnizor, solicitați în scris toleranța de poziționare, timpul de ciclu pe cursă și greutatea maximă a stivei. Aceste trei numere decid dacă stația poate ține pasul cu freza dvs. pe parcursul unei luni întregi de producție. Yitong construiește platformă de ridicare și stivuire ca unitate autonomă, astfel încât să poată înlocui un punct de stivuire manual fără a schimba restul liniei.
 Platformă de stivuire pentru hârtie decorativă impregnată cu capacitate de ridicare de 3 tone Această unitate de ridicare și stivuire de sine stătătoare gestionează până la 3 tone, ceea ce o face o actualizare practică pentru punctele de stivuire manuală. Se împerechează cu liniile existente și susține ritmul tăietorului, ținând cont de toleranța, timpul de ciclu și greutatea stivei. Vizualizare produs →
Alegerea corectă depinde de structura schimbului, volumul foii și cât de multă variabilitate poate tolera podeaua. O fabrică care execută comenzi personalizate scurte poate justifica stivuirea manuală mai mult decât o fabrică care rulează trei schimburi de formate standard. Comparația de mai jos este un punct de plecare practic.
| Criteriu | Manual | Semi-automat | Stație automată |
|---|---|---|---|
| Operatori pe schimb | 3 | 2 | 1 |
| Debit susținut | 8 până la 10 coli pe minut | 15 până la 20 de coli pe minut | 25 până la 35 de coli pe minut |
| Consistența stivei | Depinde de operator | Moderat | Înalt și repetabil |
| Risc de deteriorare | Se ridică odată cu oboseala | Moderat | Scăzut și stabil |
| Investiție inițială | Niciuna | Scăzut spre mediu | Mai sus |
| Cel mai potrivit pentru | Tiraje scurte și randament scăzut | Linii de volum mediu | Producție continuă în volum mare |
Diagrama cu linii arată cum evoluează ratele de deteriorare a foii în timpul unei ture de opt ore. Linia portocalie reprezintă stivuirea manuală, începând sub un procent și urcând peste șase procente pe măsură ce oboseala se acumulează. Linia albastră reprezintă o stație automată, care deține o rată constantă sub jumătate de procent de la prima oră până la ultima. Tendința de creștere a operațiunilor manuale vine din reacții mai lente și mișcări repetitive aproape de sfârșitul schimbului. Pentru producătorii care califică foile finite, această diferență afectează direct producția de primă calitate. Curba de deteriorare contează adesea mai economic decât viteza liniei de pe plăcuța de identificare.
Diagrama radar compară stivuirea manuală și automată pe șase dimensiuni de operare. Stivuirea automată are scoruri mai mari în ceea ce privește viteza, consistența, siguranța operatorului și eficiența spațiului de podea, deoarece stația folosește o amprentă compactă și nu necesită depozitare temporară în jurul zonei de lucru. Stivuirea manuală rămâne mai puternică în flexibilitate, deoarece o persoană se poate adapta la dimensiunile neregulate ale colilor fără schimbarea programului. Ușurința de integrare este singura dimensiune în care operarea manuală pare mai simplă, deoarece nu necesită interfață de control cu freza. Forma generală explică de ce majoritatea noilor linii de hârtie decorativă specifică o stație automată chiar și atunci când prima cotație este mai mare. Adevăratul compromis este disciplina de schimbare și planificarea controlului, nu capacitatea mecanică.
Potriviți stația cu intervalul de dimensiuni reale a foii și ciclul de stivuire, nu numai cu viteza nominală a liniei. O stație dimensionată pentru o lungime maximă a foii de 2800 mm va funcționa prost dacă cel mai frecvent format este de 1400 mm și rețeta se schimbă la fiecare două ore. Lista de verificare de mai jos acoperă punctele care cauzează cele mai multe probleme după instalare.
Diagrama cu bare verticale compară numărul de operatori necesari pe schimb pentru trei aranjamente. O stație manuală ocupă de obicei trei persoane, două la stivă și una alternativă la alimentare. O stație semi-automată are nevoie de doi operatori care supraveghează și asistă în timpul schimbărilor de format. O stație automatizată funcționează cu un singur operator, iar în multe fabrici acea persoană supraveghează, de asemenea, tăietorul și zona de descărcare. Pe trei schimburi, diferența dintre personalul manual și automatizat este de șase persoane pe zi. Acolo unde lucrătorii de linie calificați sunt greu de găsit, acest decalaj de personal decide adesea investiția.
Cele mai multe probleme cu stațiile automate de stivuire apar după instalare, nu în timpul discuției de vânzare. Următoarele greșeli apar în mod repetat pe liniile de hârtie decorativă și pot fi evitate cu o specificație mai strictă.
O altă problemă frecventă este cumpărarea unei stații cu marginea de referință greșită pentru structura existentă a podelei. Confirmați partea operatorului, partea de descărcare și spațiul de întreținere înainte de aprobarea desenului final.
O stație automată de stivuire este una dintre cele mai rapid plătite investiții într-o linie de hârtie decorativă, deoarece înlătură cel mai frecvent blocaj fără a modifica chimia din amonte sau profilul de uscare. Pentru fabricile care își evaluează opțiunile, începerea cu o platformă de stivuire și apoi extinderea la o linie completă este adesea calea cu risc scăzut. lui Yitong capacitatea fabricii acoperă atât stația de sine stătătoare, cât și linia completă de impregnare, cu un record cumulat de peste 1.000 de cazuri de proiect. O stație care se potrivește cu freza, intervalul de format al foii și structura de schimb va proteja ieșirea de linie pentru care mașinile din amonte au plătit deja.
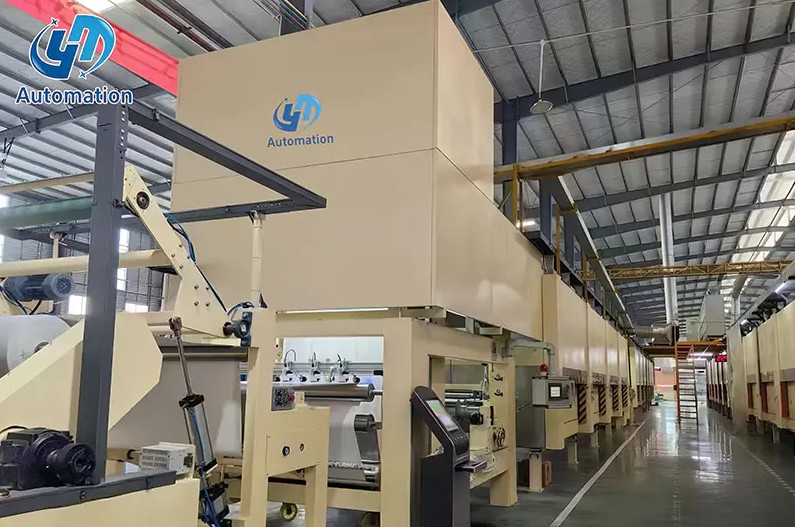
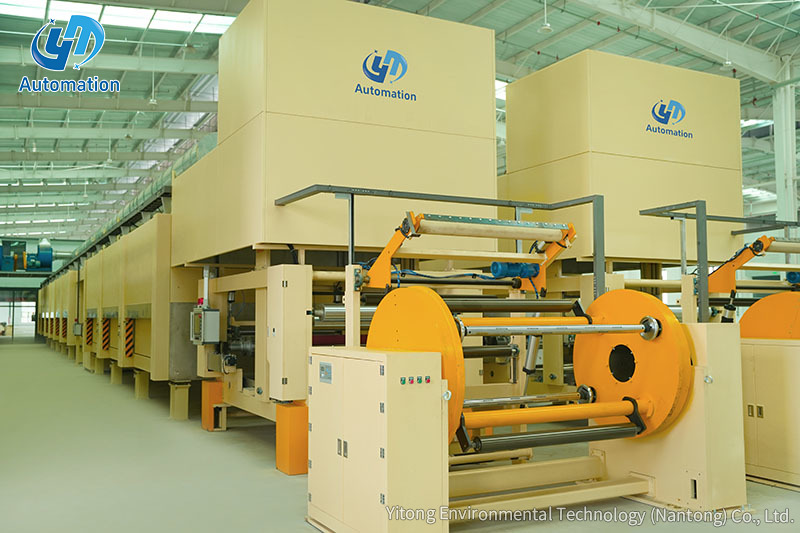 Linie de impregnare într-o singură etapă pentru producția de hârtie melamină Această linie orizontală de impregnare și uscare acoperă desfășurarea prin stivuire și oferă economii de energie prin intermediul unui motor cu magnet permanent și prin recuperarea căldurii. Se potrivește plăcilor melaminate de înaltă presiune, în special hârtiei cu strat inferior, cu acoperire uniformă. Vizualizare produs →
Contactaţi-ne
Produse recomandate
Să intrăm
Atingere
Yitong Environmental Technology (Nantong) Co., Ltd este un producător specializat în echipamente de impregnare.
Contactaţi-ne
Phone: +86-19555016088
Email: [email protected]
Add:La sud de Haiyan Road, la vest de Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, China